

Inngangur
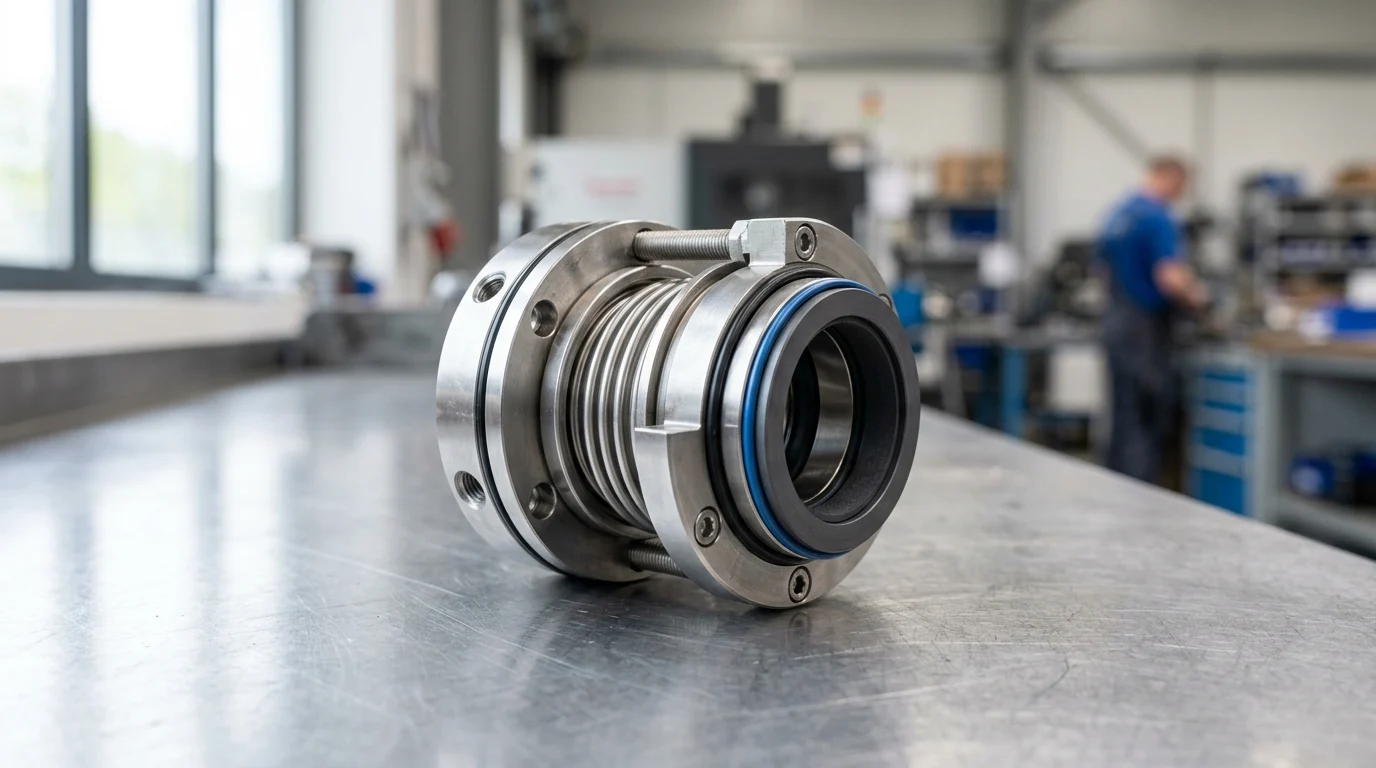
Að velja framleiðanda vélrænna þétta með OEM þjónustu hefur áhrif á miklu meira en kostnað íhluta; það mótar áreiðanleika búnaðar, viðhaldstímabil og langtíma rekstraráhættu. Sterkustu birgjarnir gera meira en að framleiða þétti samkvæmt forskrift - þeir bjóða upp á verkfræði, efnisleiðbeiningar, gæðaeftirlit og samræmi í framleiðslu sem hentar kröfum dæla og snúningsbúnaðar. Þessi grein útskýrir hagnýtu skilyrðin sem aðgreina hæfan OEM samstarfsaðila frá grunnhlutaframleiðanda, þar á meðal sérsniðnar aðferðir, prófunarstaðla, afhendingartíma, tæknilegan stuðning og framboðsstöðugleika, þannig að þú getir metið framleiðendur með skýrari mynd af afköstum, líftímagildi og innkaupaáhættu.
Af hverju skiptir máli að velja réttan framleiðanda vélrænna þéttinga
Að veljaframleiðandi vélrænna þéttameð alhliðaOEM þjónustaer mikilvæg stefnumótandi ákvörðun fyrir rekstraraðila snúningsbúnaðar og dælusmiði. Vélrænir þéttir eru óhóflegur viðkvæmur punktur í vökvameðhöndlunarkerfum; gögn frá greininni benda stöðugt til þess að 60% til 70% bilana í miðflótta dælum eigi upptök sín á viðmóti vélrænna þéttisins. Samstarf við sérhæfðan framleiðanda tryggir að þessir mikilvægu íhlutir séu hannaðir til að uppfylla nákvæmar kröfur frekar en að reiða sig á almennar, tilbúnar lausnir.
Kostir OEM þjónustu
Að ráða framleiðanda sem veitir OEM-þjónustu leiðir til verulegs rekstrarlegs ávinnings, fyrst og fremst með hagræðingu íhluta og samþættingu framboðskeðjunnar. Samstarfsaðilar OEM búa yfir verkfræðiinnviðum til að sníða rúmfræði þéttiefna, fjöðraspennu og yfirborðsuppbyggingu að tiltekinni vökvaaflfræði. Þetta stig sérstillingar lengir venjulega meðaltíma milli bilana (MTBF) um 25% til 40% samanborið við venjulegar eftirmarkaðsþétti. Ennfremur felur OEM-þjónusta oft í sér sameinaða birgðastjórnun og sérstakar framleiðslulotur, sem hagræðir innkaupum og lækkar heildarkostnað við eignarhald (TCO).
Áhætta við að velja rangan birgja
Aftur á móti hefur það í för með sér mikla rekstrar- og fjárhagslega áhættu að kaupa þétti frá ófullnægjandi framleiðendum. Ófullnægjandi flatnæmi yfirborðsins – sem víkur oft út fyrir viðunandi 2 til 3 helíumljósbönd – leiðir til ótímabærs slits og losunar. Í umhverfi þar sem mikil áhætta er, svo sem í jarðefnavinnslu, getur stórfelld bilun í þétti valdið niðurtímakostnaði á bilinu $10.000 til $50.000 á klukkustund, að undanskildum umhverfisáhrifum sem tengjast leka hættulegra vökva. Ósamræmi í birgja gæti einnig skort rekjanleika í málmvinnslu sem þarf til að koma í veg fyrir galvaníska tæringu í árásargjarnum efnum.efnafræðileg notkun.
Tæknileg geta til að meta
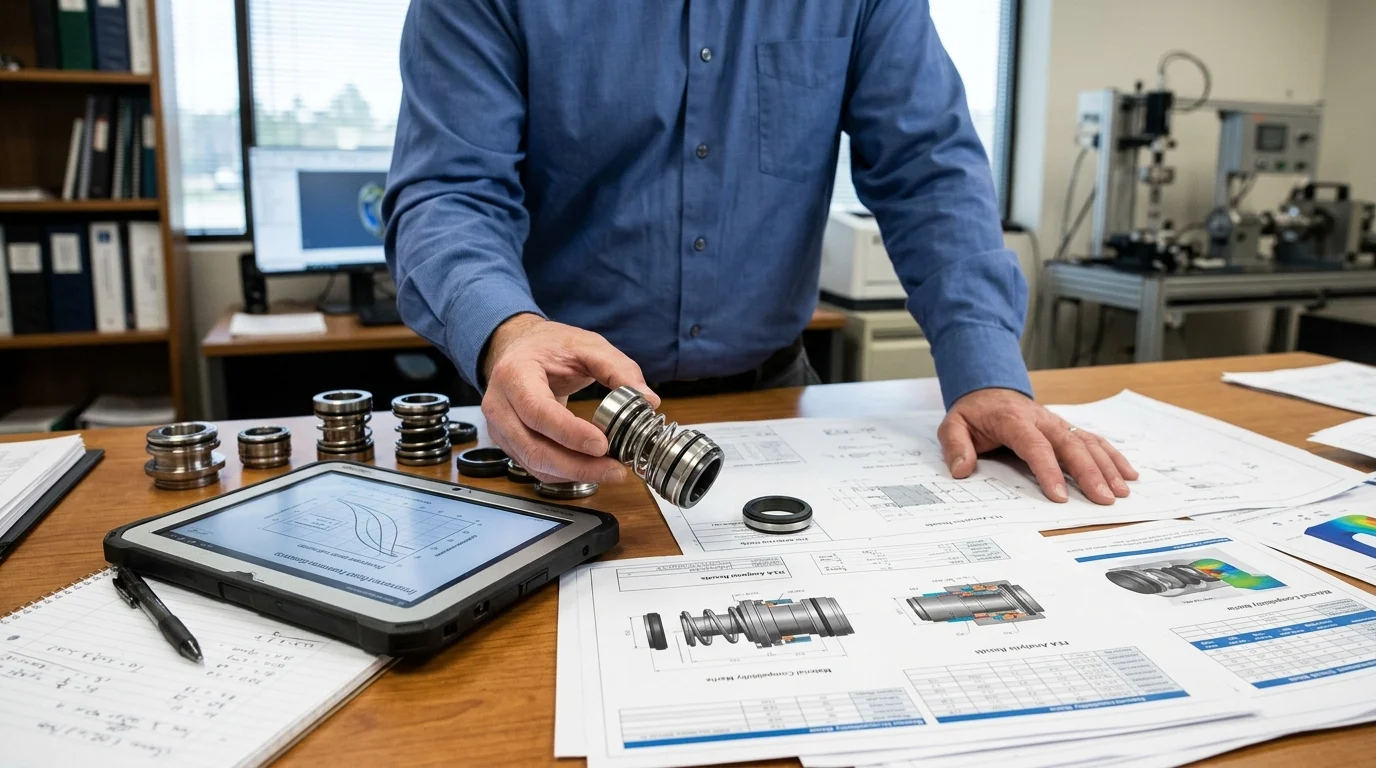
Framleiðandi vélrænna þétta í fremstu röð verður að sýna fram á háþróaða tæknilega getu til að takast á við öfgakenndar rekstrarumhverfi. Að meta samstarfsaðila OEM krefst þess að skoða verkfræðiinnviði þeirra, sérstaklega notkun þeirra á endanlega þáttagreiningu (FEA) til að spá fyrir um varmaaflögun og tölvureiknifræðilegri vökvaaflfræði (CFD) til að líkja eftir vökvaflæði. Hæfur framleiðandi ætti að geta hannað þétti með öryggi fyrir þrýstingsþröskulda yfir 3.000 psi og öfgakenndar hitastigsbreytingar á bilinu -40°C til 400°C.
Innsiglunarhönnun og efnisvalkostir
Framleiðandinn verður að bjóða upp á fjölbreytt úrval af þéttibúnaði, þar á meðal einfaldar, tvöfaldar, þrýsti- og belghönnun. Efnisfræði er jafn mikilvæg. Birgirinn verður að útvega og vinna nákvæmlega úr hágæða yfirborðsefnum eins og hvarfbundnu kísilkarbíði (SiC) og nikkelbundnu wolframkarbíði (WC). Aukaþéttiþættir krefjast öflugrar framboðskeðju fyrir afkastamikla teygjuefni, allt frá stöðluðum FKM (flúorelastómerum) til mjög sérhæfðra FFKM (perflúorelastómera) sem geta þolað árásargjörn leysiefni við allt að 300°C hitastig.
Verkfræði- og sérstillingarstuðningur
Sönn geta OEM nær lengra en framleiðslu og inn í samvinnuverkfræði. Kjörinn samstarfsaðili býður upp á alhliða sérsniðna aðstoð, þar á meðal öfuga verkfræði á eldri íhlutum og hraðvirka frumgerðasmíði. Ítarlegri framleiðendur geta yfirleitt skipt úr hugmyndafræðilegri CAD-líkani yfir í hagnýta, vélræna frumgerð innan 3 til 5 vikna. Þessi lipurð er mikilvæg fyrir framleiðendur dælna sem þróa næstu kynslóð búnaðar sem krefst óstaðlaðra ásþvermála eða einstakra stillinga á pakkningarplötum.
Hvernig á að bera saman tæknilega getu
Til að meta kerfisbundið væntanlega samstarfsaðila ættu innkaupa- og verkfræðiteymi að bera saman tæknilega hæfni við staðla í greininni. Notkun stigskipts matskerfis hjálpar til við að magngreina raunverulega getu birgis.
| Hæfniþrep | Hönnunarinnviðir | Efnisbreidd | Hraði frumgerðar |
|---|---|---|---|
| 3. stig (grunnstig) | 2D CAD, staðlaðar sniðmát | Kolefni, keramik, NBR | 8-12 vikur |
| 2. stig (millistig) | 3D CAD, grunnatriði FEA | SiC, FKM, staðlaðar belgir | 6-8 vikur |
| 1. stig (háþróaður framleiðandi) | Fullkomin 3D líkanagerð, FEA, CFD | WC, FFKM, sérsniðnar málmblöndur (Hastelloy) | 2-4 vikur |
Gæðakerfi og eftirlit
Strangt gæðastjórnunarkerfi eru grunnurinn að áreiðanlegri framleiðslu vélrænna þétta. Þar sem vökvaþétting byggir á smásjárlegum vikmörkum getur hvert frávik í framleiðsluferlinu leitt til tafarlausra rekstrarbilana. Fremstu framleiðendur verða að starfa með gallatíðni sem mæld er stranglega í hlutum á milljón (PPM), yfirleitt með þröskuld <50 PPM fyrir nákvæmnisvinnsluð þéttiflöt.
Vottanir og rekjanleiki
Grundvöllur allra samstarfsframleiðenda er ISO 9001:2015 vottun, en sérhæfðir framleiðendur verða að ganga lengra. Fullkomin rekjanleiki í málmvinnslu og teygjanleika er skylda. Kaupendur ættu að krefjast EN 10204 3.1 efnisprófunarskýrslna (MTR) fyrir alla málmhluta til að staðfesta samsetningu málmblöndunnar og hitameðferðarferli. Þessi rekjanleiki tryggir að íhlutir sem verða fyrir tærandi umhverfi, svo sem tvíhliða ryðfríir stálfjaðrar eða Hastelloy C-276 belgir, uppfylla nákvæmar efnafræðilegar forskriftir og eru ónæmir fyrir óvæntri sprungumyndun vegna spennutæringar.
API, ISO og kröfur iðnaðarins
Framleiðandinn verður að sýna fram á að hann uppfylli ströngustu iðnaðarstaðla, allt eftir markaði notenda.olíu- og gasgeirinn, fylgni við API 682 (4. útgáfa) er forsenda. Þessi staðall kveður á um strangar hæfniskröfur, þar á meðal kraftmiklar prófanir á þéttingunni við 110% af leyfilegum hámarksvinnuþrýstingi í að minnsta kosti 100 klukkustundir án þess að fara yfir strangar losunarmörk. Á sama hátt verða framleiðendur sem þjóna lyfja- eða matvælavinnslugeiranum að útvega teygjuefni sem uppfylla FDA 21 CFR 177.2600 og USP Class VI eiturefnastaðla, sem tryggir að vinnsluvökvum verði ekki mengað.
Viðskipta- og þjónustuþættir
Þó að tæknilegir og gæðaþættir ráði líkamlegri frammistöðu vélrænna þétti, þá ráða viðskiptaskilmálar fjárhagslegri hagkvæmni samstarfsins við framleiðanda. Árangursríkur framleiðandi verður að samræma framleiðslugetu sína við birgðastefnu kaupanda, kröfur um sjóðstreymi og markaðssetningu. Mat á þessum viðskiptaþáttum krefst ítarlegrar skoðunar á teygjanleika framboðskeðjunnar og kostnaðaruppbyggingu.
MOQ, afgreiðslutími og verkfærakjör
Lágmarksfjöldi pantana (MOQ) og afhendingartími eru helstu viðskiptalegu núningspunktarnir. Sveigjanlegur samstarfsaðili frá framleiðanda (OEM) mun bjóða upp á mismunandi MOQ-samninga, sem rúma tilraunakeyrslur upp á 20 til 50 eininga áður en framleiðslumagn er aukið í 1.000 einingar eða meira. Verkfærakostnaður fyrir sérsniðna teygjanlega stígvél eða einstaka stimplaða málmhluta verður að vera skýrt afskrifaður. Ennfremur ætti að bæta við hefðbundnum framleiðsluafhendingartíma upp á 10 til 14 vikur með formlegum hraðaáætlunum, sem gerir kleift að uppfylla neyðarafgreiðslur innan 3 til 4 vikna þegar truflanir eiga sér stað í framboðskeðjunni.
Helstu kostnaðarþættir
Að skilja verðlagningarhönnun framleiðanda er nauðsynlegt til að hafa stjórn á kostnaði til langs tíma. Efnisval er sveiflukenndasti kostnaðarþátturinn; að uppfæra auka O-hring úr venjulegu FKM í sérhæft FFKM efnasamband getur aukið einingarkostnað þess tiltekna íhlutar um meira en 500%. Meðal annars eru flækjustig yfirborðsuppbyggingar - svo sem leysigeislavinnsluðar vatnsaflfræðilegar grópar fyrir snertilausar gasþéttingar - og nauðsyn sérhæfðra yfirborðsmeðhöndlunar eins og demantslík kolefnishúðun (DLC) til að draga úr núningshita.
Skref fyrir mat á birgjum
Með því að koma á fót ströngu viðskiptamatsferli er tryggt að val á birgjum sé hlutlægt. Eftirfarandi tafla sýnir staðlað viðskiptavogunarkerfi sem innkaupasérfræðingar nota til að raða samkeppnisframleiðendum.
| Matsmælikvarði | Markmiðsviðmið | Viðskiptaleg vigtun |
|---|---|---|
| Staðlaður afhendingartími | < 10 vikur | 25% |
| Sérsniðin lágmarkskröfur (MOQ) | < 100 einingar | 20% |
| Afskriftir verkfæra | Dreifist yfir 1. árið | 15% |
| Kostnaðarsamkeppnishæfni | Innan 10% af markaðsmiðgildi | 40% |
Hvernig á að taka lokaákvörðun um birgja
Að færa sig frá matsfasanum yfir í lokaútkomu samstarfs við framleiðanda krefst þess að ólíkir gagnapunktar séu sameinaðir í samræmdan ákvarðanatökuramma. Markmiðið er að velja framleiðanda vélrænna þétta sem uppfyllir ekki aðeins núverandi tækniforskriftir heldur býr einnig yfir þeim skipulagsþroska sem þarf til að stækka við framtíðar vöruþróun og markaðsþenslu.
Vegin ákvörðunarviðmið
Verkfræði oginnkaupateymiættu að nota vegið ákvarðanakerfi til að útrýma huglægum hlutdrægni. Staðlað iðnaðarmatsvísitala úthlutar oft 40% af heildarstigagjöf til tæknilegrar og verkfræðilegrar getu, 30% til gæðatryggingar og sögulegra gallahlutfalla, 20% til verðlagningar og skilmála í viðskiptum og 10% til landfræðilegrar flutninga og samskiptaviðbragða. Framleiðendur sem skora yfir 85% þröskuld á þessari samsettu vísitölu eru almennt taldir hagkvæmir frambjóðendur fyrir djúpa samþættingu OEM.
Lokavalforgangsröðun
Í lokavalsferlinu verður að forgangsraða efnislegri staðfestingu fram yfir fræðilega getu. Þeir framleiðendur sem eru á stutta lista ættu að gangast undir strangt tilraunaprófunarstig, sem felur venjulega í sér innkaup á 10 til 20 frumgerðum af þéttiefnum sem verða fyrir hraðaðri líftímaprófun á prófunarbúnaði kaupandans. Samhliða ætti að framkvæma formlega úttekt á verksmiðjunni - framkvæmd í samræmi við ISO 19011 leiðbeiningar - til að staðfesta vinnsluþol framleiðandans, slápunargetu og samsetningarskilyrði í hreinherbergjum. Til að draga úr langtímaáhættu í framboðskeðjunni koma margir stórir kaupendur að lokum á tvíþætta stefnu, þar sem 70% til 80% af magninu eru veitt aðalframleiðandanum en halda eftir öðrum viðurkenndum birgi fyrir afganginn.
Lykilatriði
- Mikilvægustu niðurstöðurnar og rökstuðningurinn fyrir framleiðanda vélrænna þétta
- Upplýsingar, samræmi og áhættuprófanir sem vert er að staðfesta áður en þú skuldbindur þig
- Hagnýt næstu skref og fyrirvarar sem lesendur geta nýtt sér strax
Algengar spurningar
Af hverju að velja framleiðanda vélrænna þétta með OEM þjónustu?
Stuðningur frá framleiðanda hjálpar til við að aðlaga hönnun, efni og stærðir þéttisins að dælunni og vökvanum þínum, sem dregur úr leka, ófyrirséðum niðurtíma og tíðni skipti.
Hvaða tæknilega getu ætti ég að athuga hjá framleiðanda vélrænna þétta?
Leitaðu að fjölbreyttum gerðum þéttinga, efnisvalkostum eins og SiC, WC, FKM og FFKM, auk þrívíddarhönnunar, öfugrar verkfræði og frumgerðarstuðnings fyrir sérsniðnar dælur.
Getur Victor Seals útvegað OEM-samhæfar skiptidælur fyrir helstu dæluframleiðendur?
Já. Victor Seals útvegar OEM-samhæfar þéttingar og varahluti fyrir vörumerki á borð við IMO, Alfa Laval, Grundfos, APV, Flygt, Fristam, Lowara og Allweiler.
Hvernig get ég staðfest gæði þegar ég vel þéttiefni?
Kannaðu hvort víddarstýring, rekjanleiki efnis, notkunarendurskoðun og stöðugt framleiðsluuppsetning séu í lagi. Óskaðu eftir teikningum, upplýsingum um efni og skoðunarskrám áður en þú pantar.
Hvaða atvinnugreinar njóta mest góðs af sérsniðnum vélrænum þéttingum?
Sérsniðnar þéttingar eru sérstaklega gagnlegar í efnaiðnaði, námuvinnslu, olíu og gasi, jarðefnaiðnaði, orku, pappírsframleiðslu, skipasmíði og vatnsnotkun með krefjandi dæluskilyrðum.
Birtingartími: 28. maí 2026